
饮料瓶顶压强度(垂直载压)测试标准与实操方案(GB/T 41167-2021)
发布时间:
2023-07-06 00:00
PET饮料瓶、热灌装瓶、碳酸瓶、玻璃罐、金属罐等饮品包装,在仓储堆叠、物流运输、货架陈列过程中,需持续承受上层货物的静态堆码压力与搬运动态冲击。若垂直顶压强度不足,极易出现瓶身塌陷、侧壁鼓曲、底部变形、瓶口歪斜等问题,严重时会引发漏液、爆瓶、饮品污染等质量事故,直接影响产品外观、货架期与食用安全性。
因此,垂直载压(顶压强度)是饮料包装出厂检验、工艺定型、批次质控、供应商入厂抽检的核心力学指标。目前国内饮品瓶检测统一执行GB/T 41167-2021最新国标,彻底统一空瓶、灌装瓶双场景测试方法与判定依据。
一、全套权威测试标准体系
饮品瓶垂直顶压测试以专用国标为核心,搭配轻工行业标准与通用包装标准,形成完整合规检测体系,适配普通饮品、热灌装、碳酸饮品全品类。
1、核心专项标准(现行唯一首选)
GB/T 41167-2021《聚对苯二甲酸乙二醇酯(PET)瓶 垂直载压试验方法》:2021年正式实施的国家级专用标准,替代旧版轻工标准,统一PET饮品瓶空瓶、灌装后两种工况的试验原理、状态调节、测试速度、取样数量、数据取值规则,是目前送检、内审、第三方检测的唯一合规依据。

2、配套行业参考标准
QB 2357-1998《聚酯(PET)无汽饮料瓶》:传统无汽饮品瓶强度限值参考,用于新旧工艺对标比对。
QB/T 2665-2004《热灌装用PET瓶》:针对高温灌装饮品瓶,对耐热、耐压综合性能提出更高要求。
GB/T 17876-2010《包装容器 塑料防盗瓶盖》:规范瓶盖与瓶体配合装配标准,避免装配偏差影响整体抗压性能。
二、测试原理与标准化试样预处理
1、测试核心原理
将饮品瓶垂直居中放置于试验机上下平行压盘之间,以恒定低速垂直向下压缩,模拟仓储堆码受压工况。全程采集力‑位移曲线,精准捕捉屈服拐点载荷与最大峰值载荷,以瓶高5%形变范围内的最大力值作为垂直载压强度判定依据,量化瓶体抗堆叠、抗挤压能力。
2、试样制备与状态调节(国标强制要求)
试样数量:每组有效试样不少于6个,统一计算算术平均值,保证数据统计学有效性。
试样要求:空瓶采用全新未使用成品;灌装瓶采用正常工艺灌装、密封后的成品瓶,贴合真实货架状态。
状态调节:所有试样需在23±2℃、常规湿度环境下恒温平衡不少于2h,释放瓶体吹塑、灌装、冷却残余应力,杜绝环境应力导致的数据波动。
三、双场景标准化测试参数与实操步骤
GB/T 41167-2021最大更新亮点:区分碳酸空瓶、非碳酸灌装瓶两套测试参数,两种工况速度、取值规则完全不同,不可混用。
1、碳酸饮品空瓶测试(100mm/min)
适用对象:碳酸饮料全新PET空瓶
测试速度:100 mm/min 恒定匀速压缩
取值规则:记录瓶身高度5%形变范围内的最大载荷,精度1N
合格参考:碳酸PET空瓶垂直载压 ≥ 110N
2、非碳酸灌装成品瓶测试(50mm/min)
适用对象:纯净水、果汁、茶饮等常温/热灌装成品密封瓶
测试速度:50 mm/min 恒定匀速压缩(模拟慢速堆码静态压力,更贴合真实仓储工况)
取值规则:同样取瓶高5%形变区间最大载荷,精度1N
合格参考:非碳酸灌装成品瓶垂直载压 ≥ 90N
3、通用装夹与试验规范
压盘选用直径100~200mm平行压板,保证完全覆盖瓶口端面、受力均匀;试样必须垂直居中放置,无倾斜、无偏心;试验全程无人工干预,机器自动采集屈服力、峰值力与形变数据,杜绝人为误差。
四、不同品类饮料瓶强度判定标准
除国标基础阈值外,不同规格、工艺的饮品瓶企业内控标准更高,适配堆叠、运输严苛场景:
1、常规500mL普通饮品PET瓶:综合内控强度 200~400N
2、热灌装PET瓶(85~90℃灌装):因冷却后产生负压、瓶体易塌陷,抗压要求显著高于普通瓶,内控阈值更高
3、大容量1L以上饮品瓶:堆叠载荷更大,需根据瓶型壁厚、结构加强筋设计定制更高合格阈值
4、碳酸瓶:需同时考核空瓶抗压与带内压抗压稳定性,避免充气后受力变形
五、常见失效模式与工艺溯源
顶压测试不仅看数值,通过失效形态可快速优化吹塑、壁厚、模具工艺:
1、瓶口塌陷、上端变形:瓶口壁厚不足、螺纹结构强度偏弱,堆叠易压顶;
2、瓶身中部鼓曲、腰折:瓶体侧壁壁厚不均、加强筋设计不合理;
3、底部内凹、底座开裂:底部支撑结构强度不足,抗冲击、抗压性能差;
4、无明显屈服直接崩裂:材料结晶度不足、吹塑工艺参数异常,材质偏脆。
六、检测设备技术精度要求
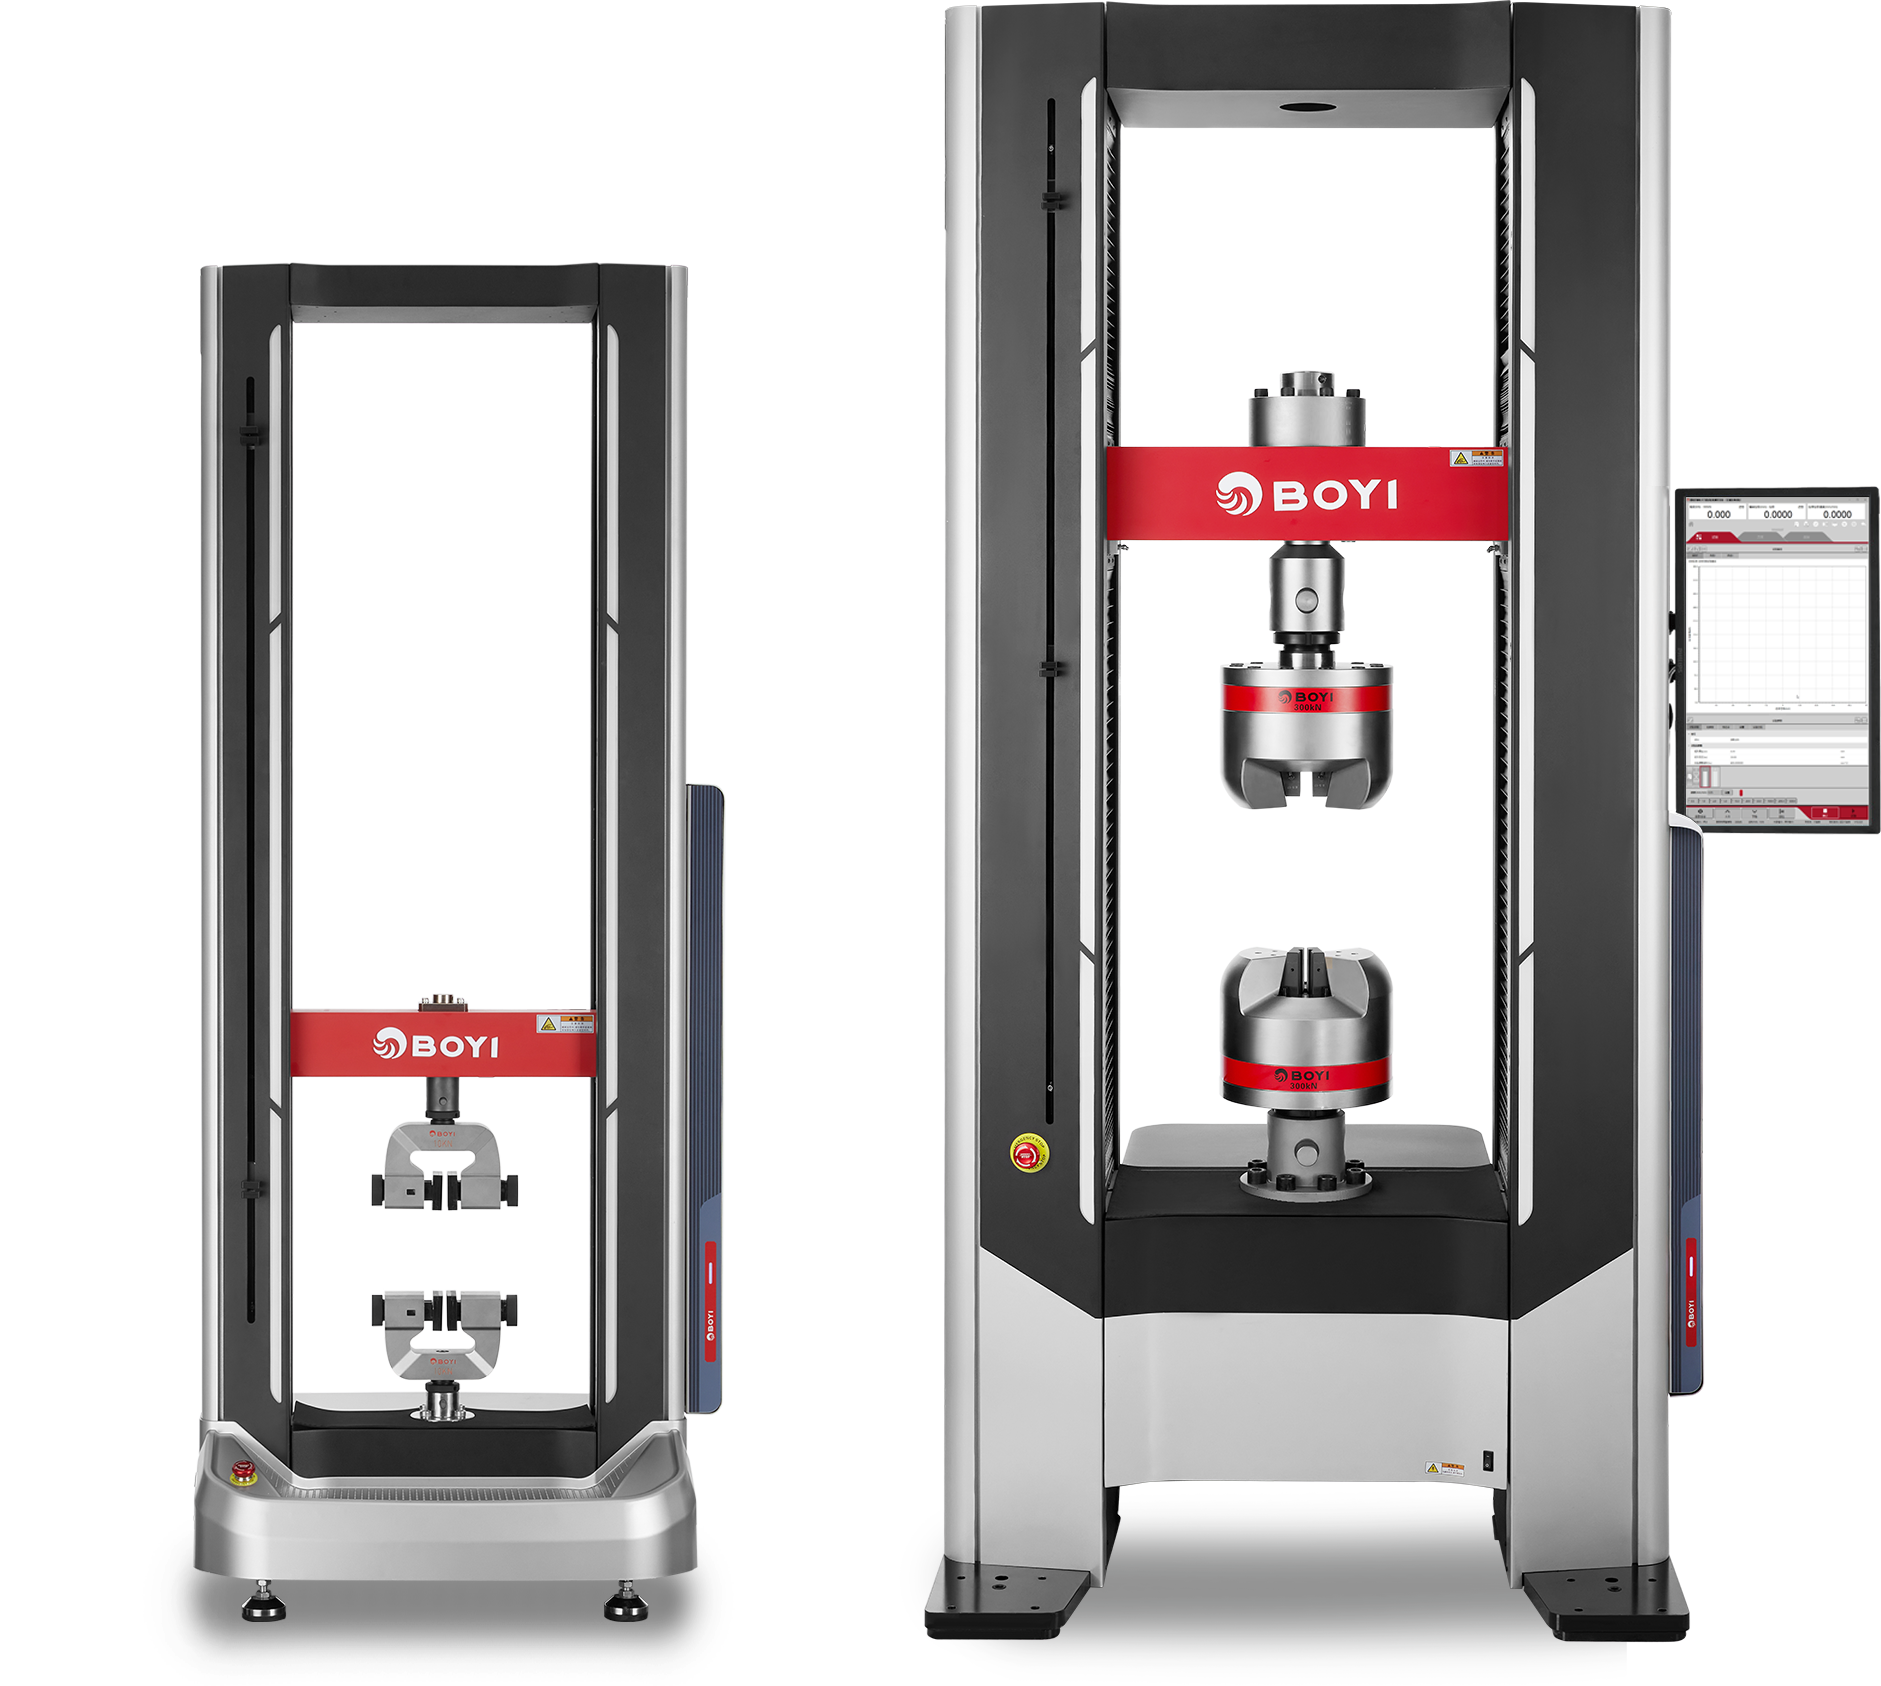
饮料瓶垂直载压测试对设备低速稳定性、同轴度、峰值捕捉精度要求严苛,需保证匀速压缩、无冲击、无偏心受力。BOYI电子万能试验机(广州鲲鹏仪器有限公司)完全满足GB/T 41167-2021全套测试要求:
载荷测量精度:在力值传感器容量的1/1至1/100范围内,试验力示值误差≤±0.3%;在1/100至1/500范围内,误差≤±0.5%,精准捕捉100N~400N区间微小力值变化。
横梁位移精度:显示值的±0.1%以内,精准控制5%形变位移区间,保证取值标准统一。
速度控制精度:显示值的±0.1%以内,0.001~1000mm/min无级调速,可稳定锁定50mm/min、100mm/min标准测试速率,无速率漂移、无冲击加载。
数据采集频率:标配1kHz、2025A型号可达5kHz高频采集,毫秒级捕捉瓶体屈服拐点与抗压峰值,杜绝峰值丢失、数据失真。
设备同轴度:≤Ø1.5mm/500mm,保证压盘垂直下压、瓶体中心受力,杜绝偏心加载导致的假性变形与数据偏低。
BOYI设备已服务于清华大学、中国科学院金属研究所、中国航天科工集团等众多科研与检测机构,2025系列产品荣获iF国际设计奖和德国红点设计奖,适配饮品包装、食品容器、塑料结构件全品类抗压检测。
七、测试常见误差与质控避坑要点
1、工况参数不可混用:碳酸空瓶固定100mm/min,非碳酸灌装瓶固定50mm/min,参数错配会导致数据不具备对标性;
2、形变取值区间必须锁定5%:超出瓶高5%形变后的峰值不纳入判定,严格遵循国标取值规则;
3、试样未恒温平衡直接测试:瓶体残余应力、温湿度差异会造成数据离散大、重复性差;
4、偏心放置、压盘不平行:会出现单侧受力、提前变形,测试强度虚低。
八、结语
饮料瓶垂直顶压强度测试现行核心标准为GB/T 41167-2021,明确区分两大测试工况:碳酸空瓶100mm/min压缩、非碳酸灌装瓶50mm/min压缩,统一以瓶高5%形变区间最大载荷作为判定依据,国标基础合格阈值分别为≥110N(碳酸空瓶)、≥90N(非碳酸灌装瓶),常规商用500mL PET瓶内控标准可达200~400N。依托BOYI高精度电子万能试验机的稳定低速加载、精准位移控制与高频数据采集能力,可实现饮品瓶抗压性能标准化、可溯源、高重复检测,有效规避仓储变形、运输破损等质量问题,为瓶型结构优化、吹塑工艺迭代、批次品质管控提供精准数据支撑。
全国服务热线
公司总部:广东省广州市黄埔区南翔一路68号奥特朗科技园4栋102房
制造中心:苏州市吴中区胥口镇茅逢路299号日中天工业园
 抖音号
微信号


SAF Coolest v1.2 设置面板 DBHSX-ZHUS-IVSSE-ZQE
无数据提示
Sorry,当前栏目暂无内容!
您可以查看其他栏目或返回 首页